 Ta kontakt


Et para-aramidgarn på 3,6 GPa er blant de sterkeste forsterkningsfibrene som er tilgjengelige, men å veve det inn i et tett, glattvevet stoff kan redusere dens effektive strekkstyrke til omtrent to tredjedeler av denne verdien. Gapet mellom fiberegenskaper og stoffegenskaper er ikke defekt - det er et direkte resultat av fiberorientering og vevgeometri. For ingeniører som spesifiserer vevde aramidforsterkninger, er det å forstå hvordan orientering kontrollerer styrke og prosessering det kritiske trinnet før man velger et materiale.
Hva fiberorientering betyr egentlig i et vevd aramidstoff
Fiberorientering i et vevd stoff er retningen til varpgarn som løper 0 grader langs rullelengden, og veftgarn som krysser 90 grader i forhold til belastningsbanen i den ferdige delen.
Fiberorientering: vinkeljusteringen av forsterkningsgarn i forhold til en referanseakse; i vevd aramidstoff er denne aksen satt av varpretningen og modifisert av vevemønsterets krympegeometri.
I motsetning til ensrettet tape, bærer et vevd stoff forsterkning i to retninger i planet samtidig. Det er derfor vevd aramid er spesifisert for hjelmer, ballistiske paneler, sprengningsskjold og komposittbraketter som ser siste fra flere vinkler. Men toveisstrukturen har en kostnad: hvert varpgarn krysser over og under hvert veftgarn, og danner en bøyning som kalles krympe. Para-aramidmolekyler er høyt justert langs fiberaksen, slik at fiberen er sterk i spenning, men likevel svak under bøyning og lateral kompresjon. Crimp overfører derfor reelle styrketap direkte inn i stoffet. For en bredere sammenligning av aramidstoffkvaliteter og bruksområder, vår guide i aramidvevd stoff dekker hele eiendomsspekteret.
Renning og veft: styrke er retningsbestemt
Vevd aramidduk er sterkest når belastningen er på linje med renningen eller veftgarnene, og den mister raskt styrke når belastningen påføres mellom disse to aksene.
For et balansert 2/2 twill aramidstoff, følger typisk strekkfasthet i forhold til varpretningen mønsteret nedenfor. 0-gradersverdien er normalisert til 100 prosent.
| Sistevinkel | Retention av strekkfasthet | Bevaring av stivhet |
| 0 grader (varp) | 100 % | 100 % |
| 15 klassinger | 82 % | 88 % |
| 30 grader | 55 % | 65 % |
| 45 grader | 38 % | 42 % |
| 90 grader (innslag) | 95 % | 96 % |
Ved 45 grader forsvinner mer enn 60 prosent av den justerte styrken. Dette er den vanlige årsaken til feil i aramidlaminater: ingeniører dimensjonerer delen fra strekkdata målt i varpretningen, og overvurderer deretter panelets stivhet og styrke utenfor aksen.
For et trykkbeholder, hjelmskall eller dronearm, må designet enten orientere hvert lag slik at primærbelastningen følger renning eller veft, eller bygge et laminat med 0/90 og pluss/minus 45 lag for å dekke hele lasten konvolutten.
Vevemønster: krymping kontrollerer styrkeoversettelse
Et tettere vevmønster gir høyere krymping, og høyere krymping reduserer prosentandelen av fiberstrekkstyrke som når det ferdige laminatet - en verdi som kalles styrkeoversettelseseffektivitet.
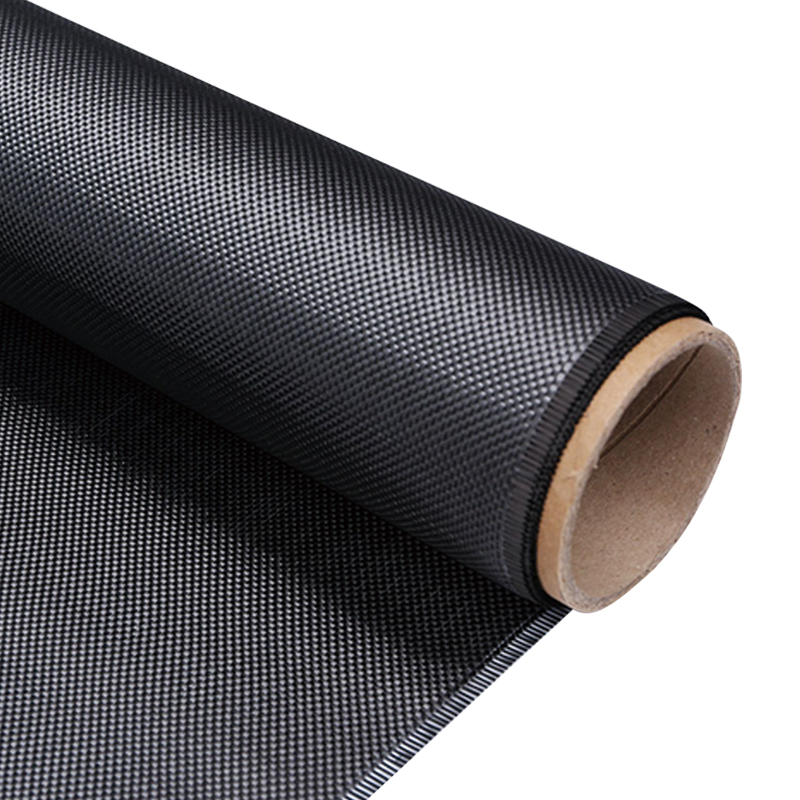
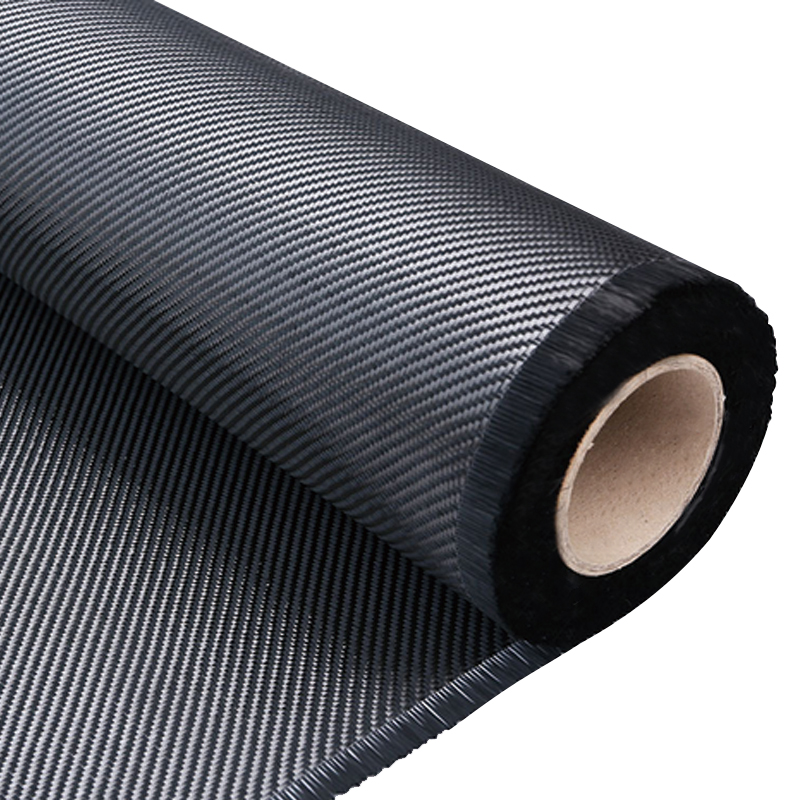
Vevemønsteret er det andre laget av orienteringskontroll. Slettvev (1/1) passerer hvert garn over ett og under ett, og låser strukturen stivt. Twill (2/2) flyter garn over til naboer, og sateng (4H) skaper lange flyter med minimal krymping. Avveiningen er konsistent: lavere krymping forbedrer styrkeoversettelse og draperbarhet, men svekker overflatestabilitet og sklisikkerhet.
Styrkeoversettelse ved forsterkningsform
Typiske verdier for 200-300 g/m2 aramidforsterkninger og epoksylaminater
| Vevmønster | Krympenivå | Styrke oversettelse | Draperbarhet | Overflatestabilitet |
| Vanlig 1/1 | Høy | 60–70 % | Lavt | Utmerket |
| Twill 2/2 | Middels | 75–80 % | BH | BH |
| Satin 4H | Lavt | 80–88 % | Utmerket | Rettferdig |
| Kurv 2/2 | Middels-høy | 65–78 % | Rettferdig | BH |
Hvis slagfasthet og overflatestabilitet er prioritert, er det riktige valget. Hvis strukturell styrkeoversettelse og konformitet over en sammensatt krumningsform betyr mer, vil twill eller sateng utkonkurrere vanlig veving i laminatet.
Hvordan endrer orienteringen skjæring, drapering og harpiksfukting
Fiberorientering og vevtetthet bestemmer hvordan aramidstoff oppfører seg i de tre produksjonsstadiene der det dannes mest avfall: skjæring, opplegg og harpiksinfusjon.
- Kutting. Aramidgarn flimmer under skjæring, og de vinklede garnene ved vevekryss gjør rene kutt hardere enn i karbonstoff. Ultralydkniver eller vannstråleskjæring gir rene kanter; Sirkulære kuttere med karbidspiss som kjører med redusert hastighet fungerer også hvis bladet er ferskt.
- Drapering. På en dobbel buet form motstår en stram glattvev skjæring i planet, slik at den rynker i stedet for å tilpasse seg. Twill og sateng tillater garnrotasjon i stoffet, noe som lar lagskjæringen inn i formen uten at fiberen knekker seg.
- Fukting. Harpiks flyter langs fiberbunter, og hvert vevekryss er en potensiell strømningsbegrensning. Tett glattvev reduserer fuktingen og kan fange luft, mens twill eller sateng med lavere krymping blir våt ut raskere og oppnår lavere hulrominnhold.
Produksjonsdata fra 300 g/m2 aramid twill infusjon: hulrom innhold under 1,5 prosent med en standard infusjonsplan. Den samme harpiksen, den samme planen og en 200 g/m2 glattvev kan overstige 3 prosent hulrom. Orientering og vevetetthet endrer prosessøkonomi like mye som de endrer mekaniske egenskaper.
Velge riktig aramidstoff for produksjon
Velg varp- og veftbalanse og vevemønster basert på det dominerende belastningstilfellet og produksjonsprosessen - ikke på fiberens datablads strekkstyrke alene.
Arbeid gjennom utvalget i denne rekkefølgen:
- Definer den primære belastningsretningen og orienter rullen slik at varpgarn er på linje med den aksen.
- Velg vevmønsteret: vanlig for overflatestabilitet, twill for balansert styrke og drapering, sateng for maksimal styrkeoversettelse.
- Bekreft varp-veft-balanse: 50/50 for omtrent isotropisk respons eller spesialiserte forhold for retningsstivhet.
- Tilpass arealvekt og krympe til harpikssystemet: Infusjonsharpikser med lav viskositet håndterer tette vevninger bedre enn filmlim.
- Bekreft stoffbredde, rullelengde og skjøtekvalitet med leverandøren før du oppgir delen.
For deler som trenger både aramid-seighet og karbontivhet, plasserer aramid-karbon-hybridstoffer hver fibertype i det samme vevde laget, noe som forenkler orienteringskontrollen sammenlignet med stabling av separate lag. Jiangyin Dongli New Materials Technology Co., Ltd. , en komposittprodusent i full prosess med et 32 000 m2 anlegg og 10 produksjonslinjer, leverer aramidvevde stoffer og aramidkarbonhybridstoffer i kontrollerte varp/innslag-forhold og tilpassede bredder. Ingeniørteamet deres kan matche vevemønsteret til din infusjons- eller prepreg-prosess.
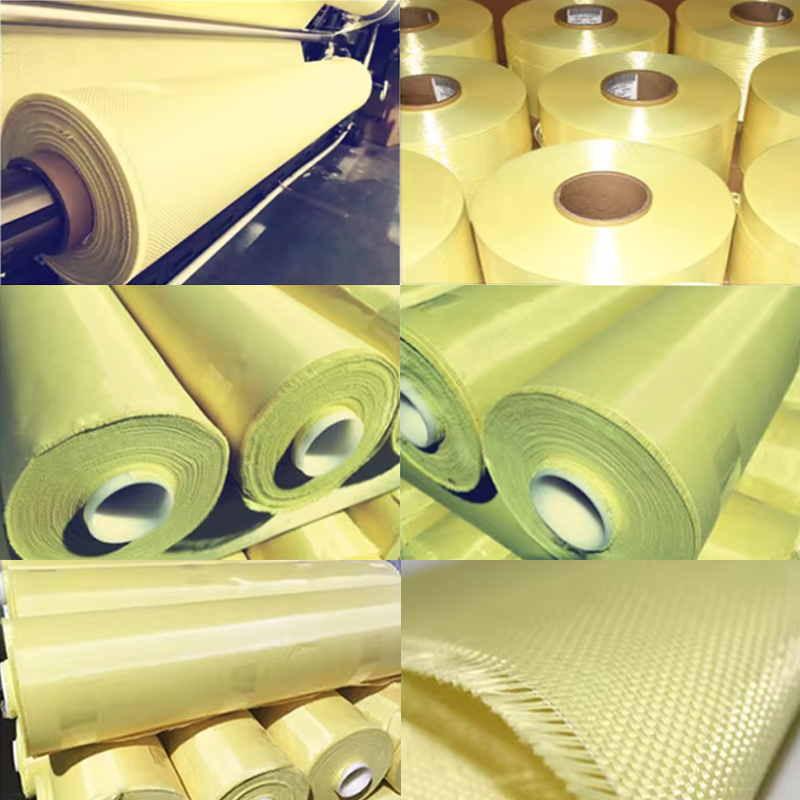 Høytemperatur aramidvevd stoff for flammebestandig opplegg Dette para-aramid eller meta-aramid stoffet-r integriteten over 20 °C uten å smelte, og tilbyr kontrollert krymping for forutsigbar styrkeoversettelse. Den passerer til termiske barrierer og strukturelle forsterkninger i miljøer med høy varme. Se produkt →
For høytemperatur og flammebestandige layups produserer samme fabrikk aramidve stoff i kontrollerte krympeområder, som holder styrkeoversettelsen forutsigbar fra rull til rull.
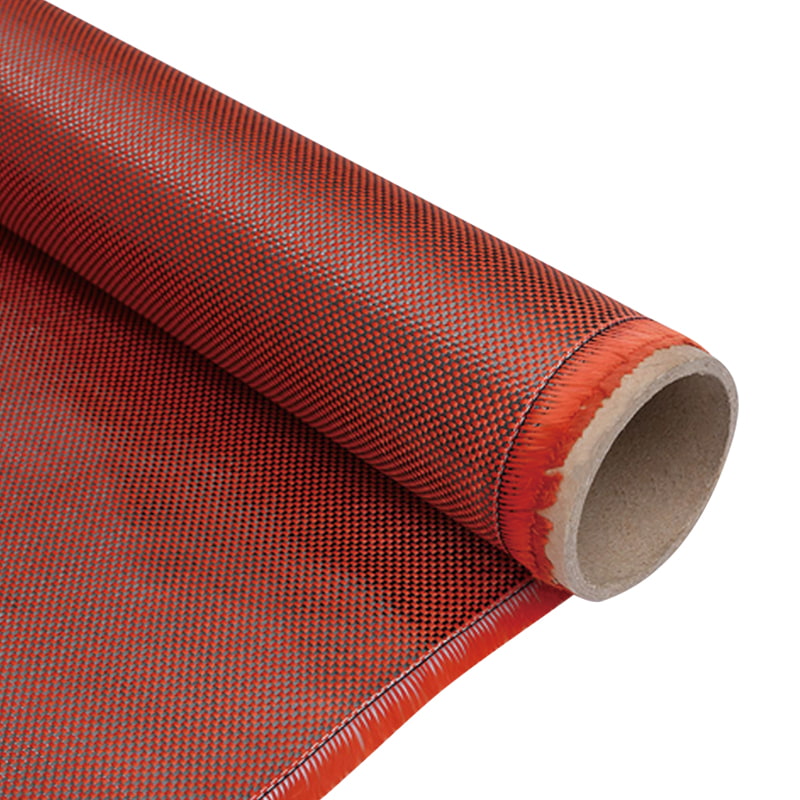
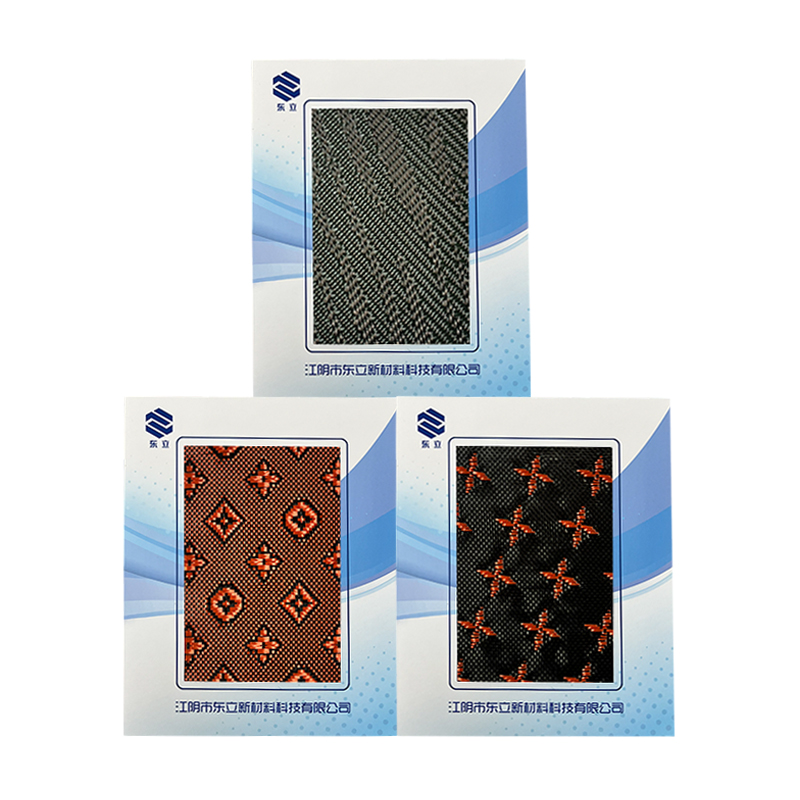 Aramid-karbon hybrid vevd stoff i 3K vanlig og twill Ved å kombinere aramid-seighet med karbontivhet i ett vevd lag, forbedre dette hybridstoffet slagfasthet og ytelse ved høye temperaturer. Dens vanlige eller twill-varianter tillater draperbarhet og moduljusteringer, perfekt for romfart og bilde. Se produkt →
Verifiser krympe- og arealvekt mot dine tillatte design før du bestiller store volumer. En endring fra kypert til sateng med samme arealvekt kan forskyve laminatmodulen med 5 til 10 prosent samtidig som den forbedrede draperbarheten - og det skifter vanligvis verdt mer enn en liten endring i fiberkvalitet.
Bestill prøveruller i målveven din før du forplikter deg til en full produksjon. Én 200 g/m2 kyperrull er nok til å validere skjæreparametere, infusjonskvalitet og laminatstyrkedata for ditt spesielle harpikssystem.
Ofte stilte spørsmål
Hvorfor er vevet aramidstoff sterkere i varpretningen enn i innslaget?
Renningsgarn holder under strekk under veving, så de ligger rettere og har mindre gjenværende krymping enn veftgarn. Den målte strekkstyrken i varpretningen til en typisk balansert vekst er 5 til 15 prosent høyere enn i veften, avhengig av spenning og stofftetthet.
Er twill aramid stoff svakere enn vanlig vevet aramid?
Twill er vanligvis sterkere per enhet fiber fordi de lengre flytene reduserer krymping, og mindre krymping betyr høyere styrkeoversettelse. Vanlig veving vinner på overflatestabilitet og motstand mot garnglidning, ikke på strekkeffektivitet. For strukturelle laminater, gir twill eller sateng nesten alltid høyere laminattillatt enn vanlig vev ved samme arealvekt.
Hvorfor sliter aramidstoff så lett når det klippes?
Aramidmolekyler er svært orienterte, så fiberen deler seg langs lengden under skjæring i stedet for å bryte leie. Denne fibrillerende oppførselen forsterkes ved vevekryss hvor renning og veft krysser hverandre i 90 grader. Ultralydskjæring og vannstråleskjæring eliminerer slitasjen ved å kutte fiberne leie før skjærspenning bygges opp.
Hvordan løser aramid-karbon-hybridstoff orienteringsproblemer?
Aramid-karbon-hybridstoff vever begge fibertypene i ett enkelt lag, noe som lar ingeniører balansere aramid-seighet mot karbontivhet uten å stabil separat lag. Karbontråder tar strekkbelastningen i varp- og veftretninger, mens aramidtråder gir slagmotstand og vibrasjonsdemping i samme orienteringsplan. Jiangyin Dongli New Materials Technology Co., Ltd. produserer disse hybridene i vanlige og twill-versjoner med verifiserte varp-innslag-forhold.
 +86-13961668677

 Nr. 61, Xingyuan Road, Jiefang Village, Gushan Town, Jiangyin City, Jiangsu -provinsen, Kina.
